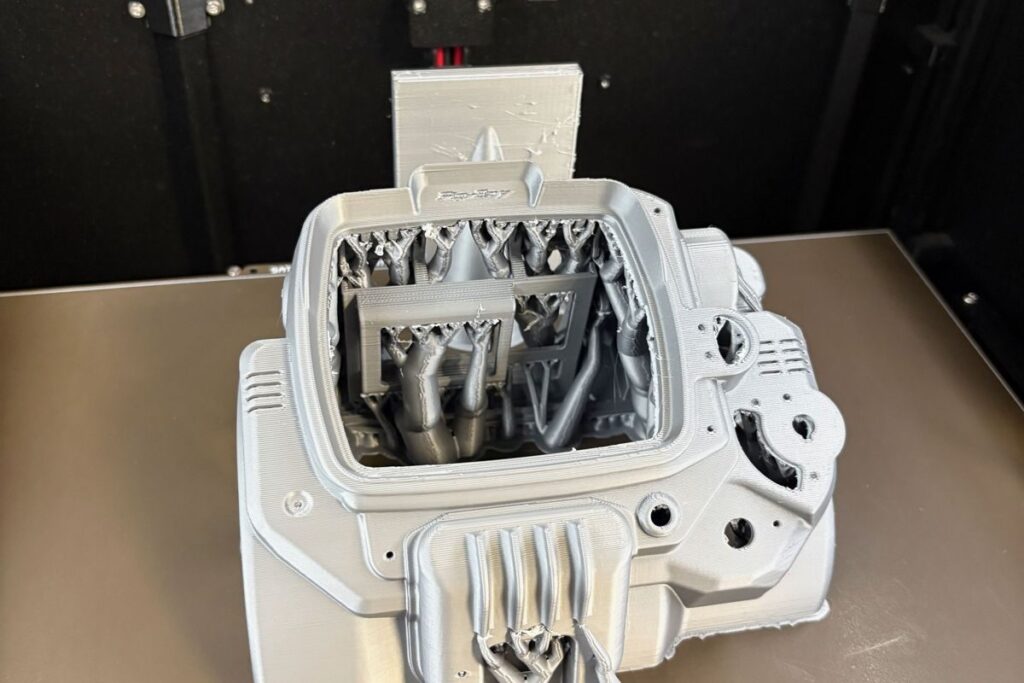
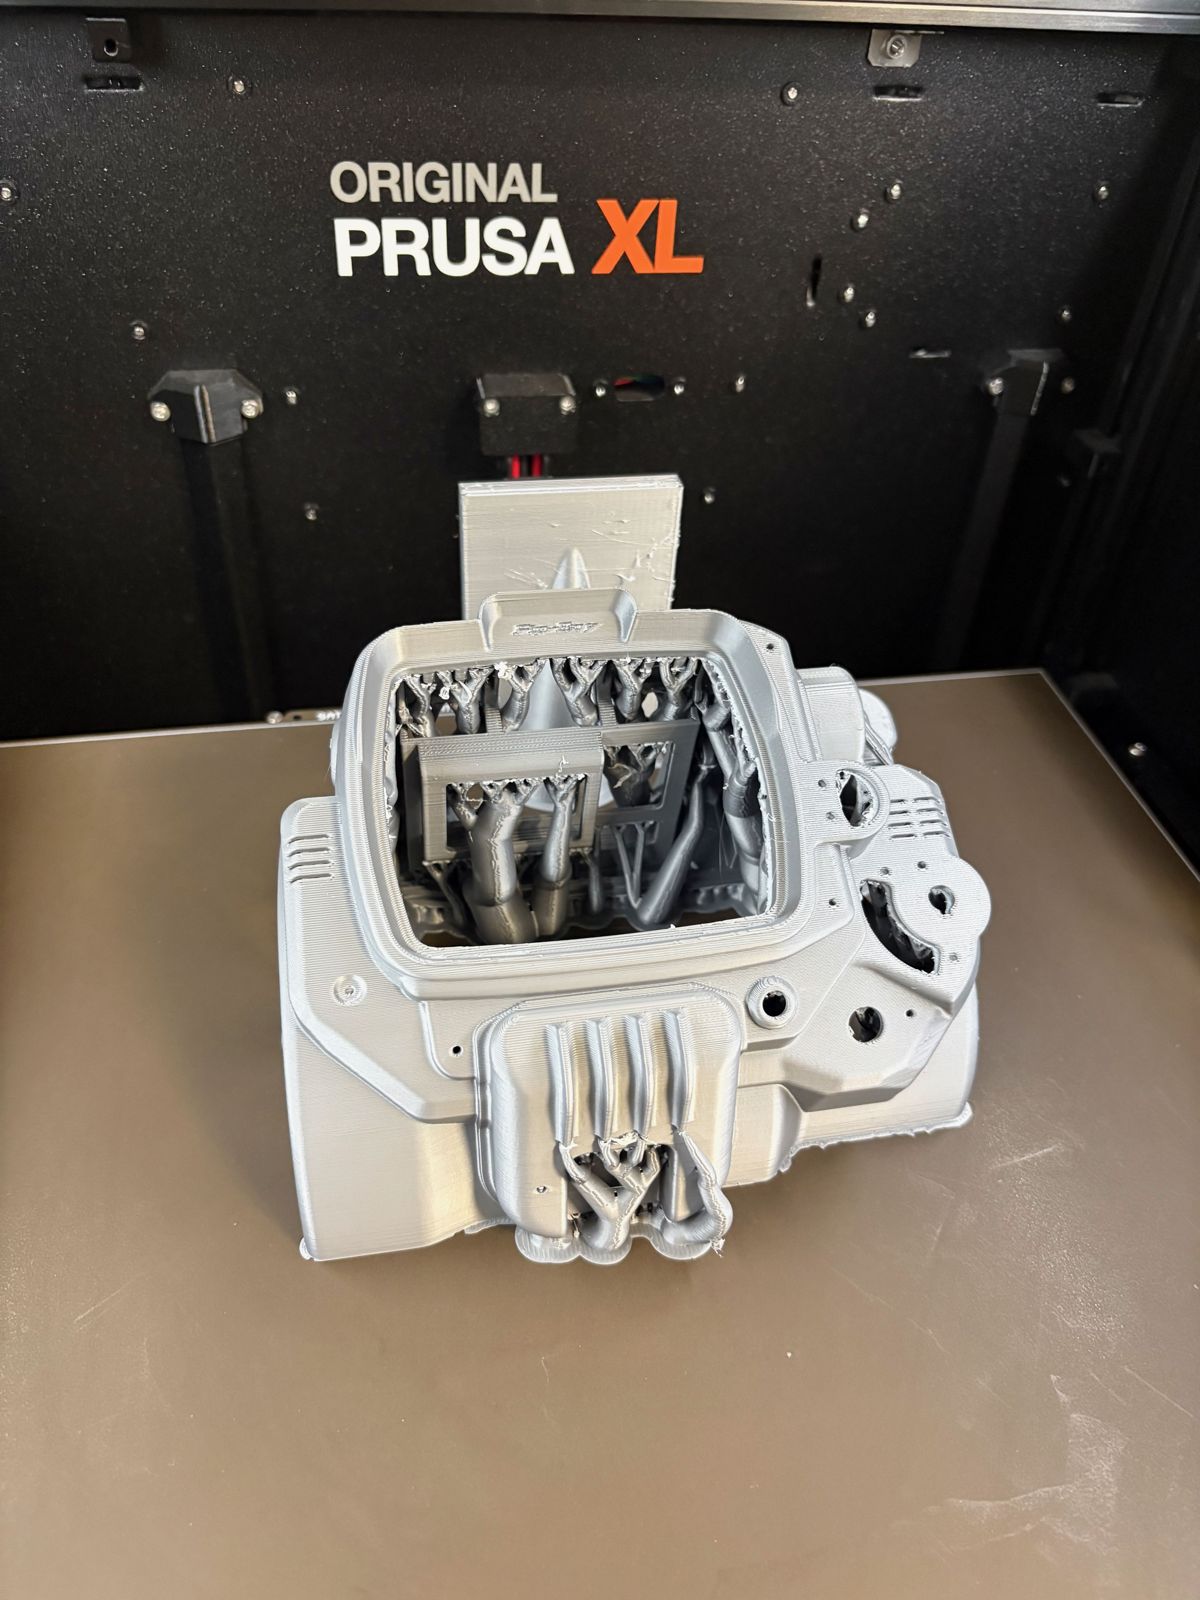
Podpory z PLA pod PETG a z PETG pod PLA. S vícemateriálovým tiskem se dá udělat něco, co s jedním druhem filamentu nejde: podpora přiléhá k dílu úplně bez mezery, a přesto jde po tisku snadno sundat rukou. Spodní plocha pak vypadá skoro jako horní (berme to s rezervou). V dílně tisknu tuhle kombinaci například na Prusa XL se dvěma hlavami. Barvy volím schválně kontrastní, aby bylo hned vidět, kde končí podpora a začíná díl. Článek jsem sepsal ze své praxe: proč to funguje, jak to nastavuji a kde jsou limity.
Proč podpory nechávají stopy
Když tisknete podporu ze stejného materiálu jako díl, musí mezi nimi zůstat mezera, jinak se obě části spečou dohromady. Výchozí profil doporučuje u podpory ze stejného materiálu horní Z vzdálenost zhruba 0,2 mm, protože s nulovou mezerou je podpora „opravdu těžko odstranitelná“. Jenže právě tahle mezera dělá spodní plochu dílu hrubou: vrstva nad podporou visí částečně ve vzduchu a prověsí se.
Dva různé materiály, které se k sobě navzájem vážou jen slabě, tenhle problém obcházejí. Mezera může být nulová, díl dostane pevný a rovný podklad a po tisku se od podpory oddělí velmi snadno.
PLA a PETG: dvojice, která se nesnáší
PLA a PETG jsou nejdostupnější kombinací, protože oba materiály má doma skoro každý. K sobě navzájem drží tak slabě, že spolu tvoří dobré rozhraní, a přitom se tisknou za podobných teplot a podmínek. S jinými kombinacemi zkušenost nemám, proto se v článku držím jen těchto dvou.
Bambu Lab pro tuto kombinaci vydal vlastní návod pro tiskárnu H2D. Popisuje obě varianty, tedy PLA Basic jako podporu pro PETG HF i opačně. Zároveň upozorňuje, že návod platí jen pro tyto dva konkrétní materiály, ne pro matné, hedvábné nebo plněné varianty a filamenty jiných značek. Pro podporu PETG dílu výrobce doporučuje PLA, obrácené použití PETG jako rozhraní označuje jako méně vhodné. Tahle varianta, tedy PETG díl a PLA podpora, je i ta, kterou používám já.
| Díl | Rozhraní podpory | Tryska | Podložka | Poznámka |
|---|---|---|---|---|
| PETG | PLA | PETG 230 °C, PLA 220 °C | 60 °C | ✅ Výrobcem doporučená varianta |
| PLA | PETG | PETG 245 °C | PLA 35–55 °C, PETG 60 °C | ⚠️ Funguje, výrobce ji uvádí jako méně vhodnou |
Hodnoty podle návodu Bambu Lab pro PLA Basic a PETG HF na H2D. U jiných materiálů a tiskáren berte jako výchozí bod.
Nastavení, na kterém to stojí (osobní zkušenost)
Horní Z vzdálenost 0. Tohle je celý smysl dvou materiálů. Nulu dávám nahoře i dole a vrstvy rozhraní tisknu bez rozestupů.
Tisknout z druhého materiálu jen rozhraní. Tělo podpory se tiskne z materiálu dílu a jiným materiálem se tisknou jen 2–3 vrstvy rozhraní, které se dílu dotýkají. Šetří to materiál i počet výměn filamentu.
Dost proplachu. Při přechodu mezi materiály se v trysce míchají. Když se propláchne málo, zůstane v první vrstvě dílu nad podporou kus cizího materiálu a vrstvy se k sobě špatně spojí. Na tiskárnách s výměnou filamentu v jedné trysce (Bambu Lab s AMS, Prusa s MMU) se proto vyplatí proplach při návratu na materiál dílu zvýšit. Prusa XL má pro každý materiál vlastní hlavu a tenhle problém tak do velké míry odpadá. Totéž platí pro Bambu Lab H2D, který má dvě oddělené trysky.
Suchý PETG je nutnost. PETG nasává vlhkost a vlhký PETG v rozhraní vytváří nitky a kapky, na kterých se horní díl nedokáže pěkně položit. PETG proto skladuji v suchu, a když je cívka delší dobu otevřená, před tiskem ji dosuším.
Výhodou je, že oba materiály se dají tisknout i na otevřených 3D tiskárnách. V uzavřené tiskárně se naopak v horkých letních dnech může teplota v komoře zvýšit natolik, že změkčí PLA v extruderu. Doporučuji proto otevřít dvířka.
Co od toho čekat
Podpora se oddělí čistě a spodní plocha je výrazně lepší než u podpory ze stejného materiálu. Šedé PLA jde od bílého PETG dolů po celých plochách a díl pod ním není potřeba dál upravovat. Počítejte ale s tím, že spodní plocha nebude úplně stejná jako horní: na pohled může být mírně nerovnoměrná, ale na dotek je hladká.
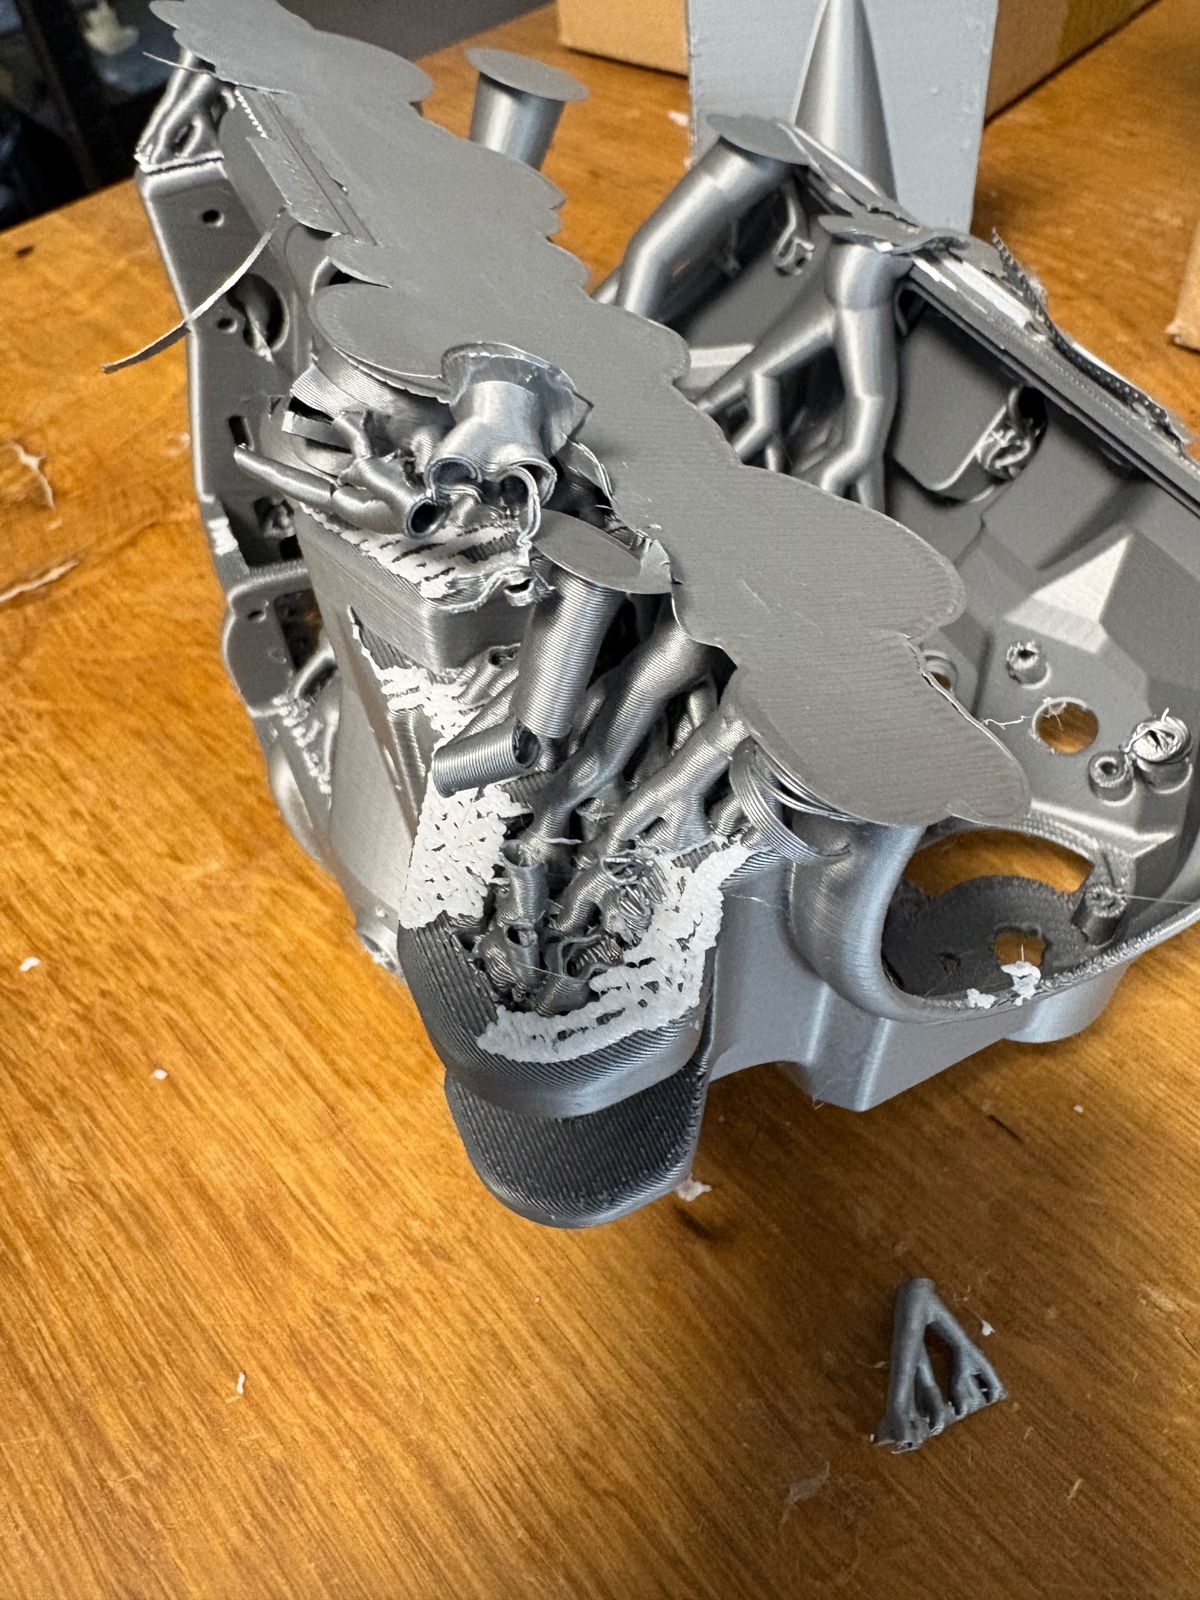
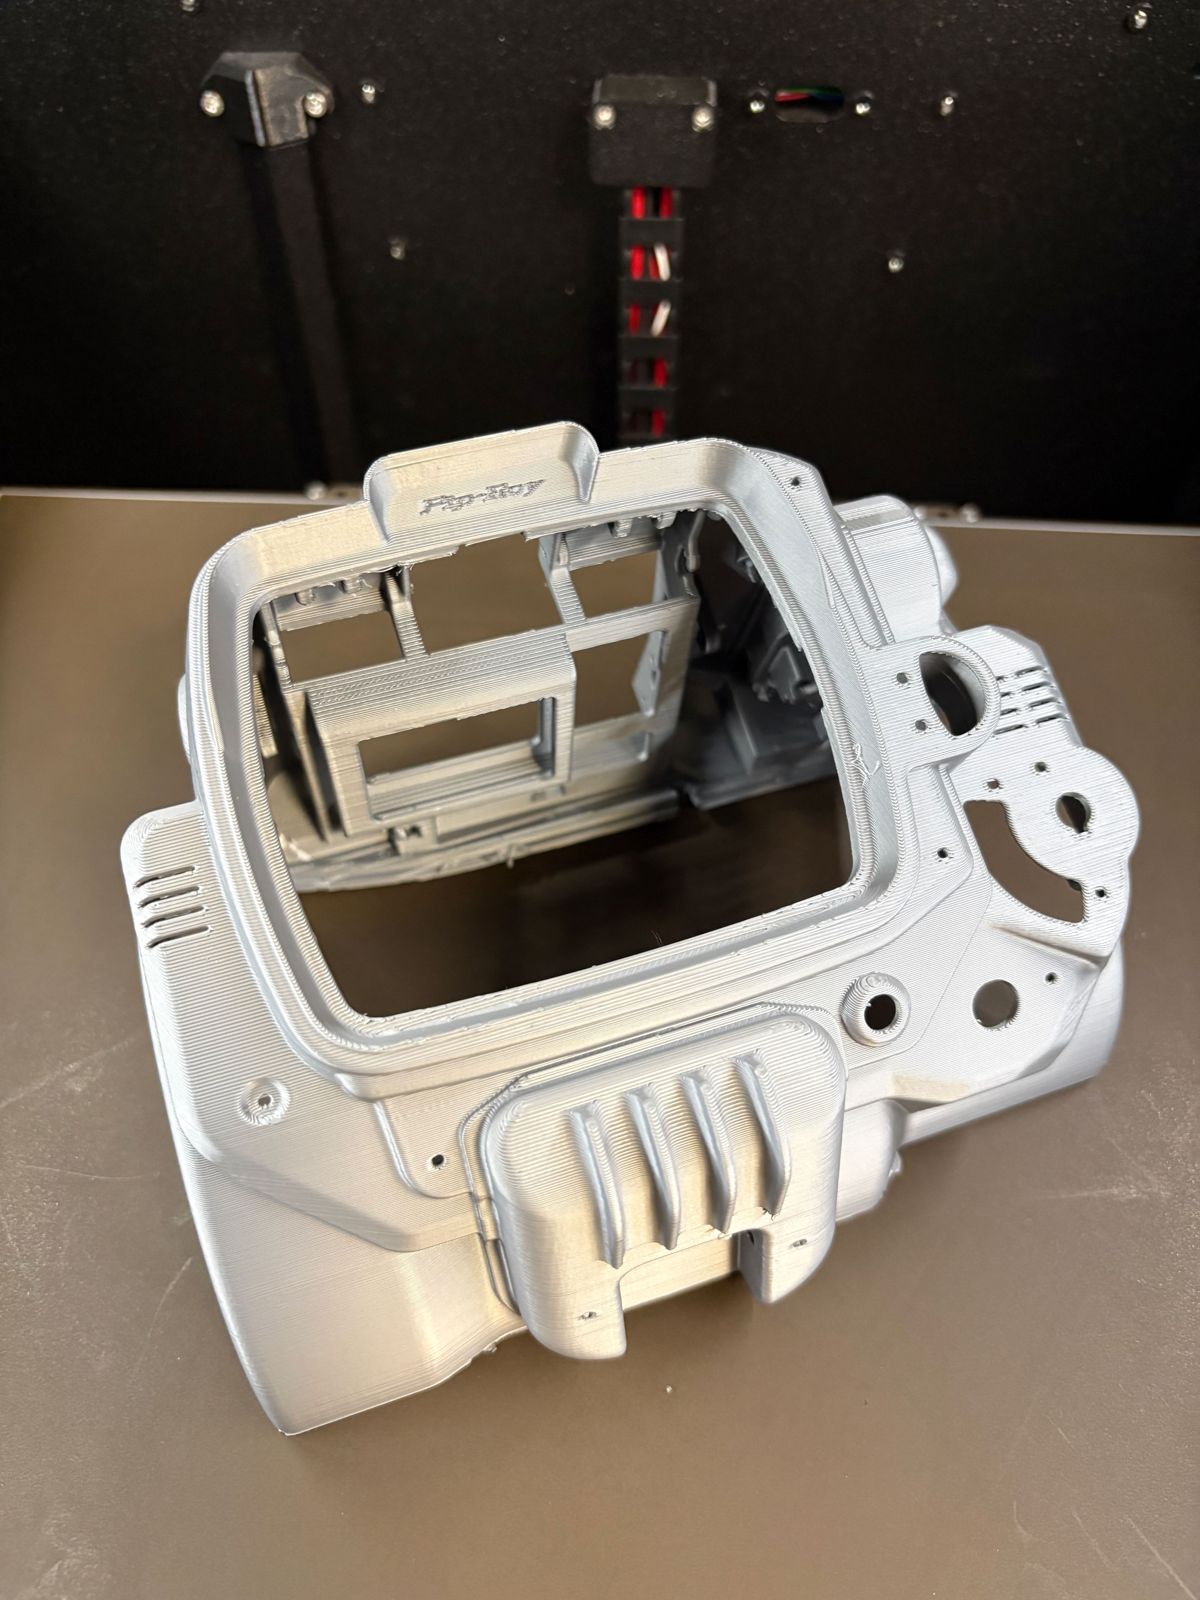
Když to nefunguje, bývá příčinou spíš materiál než nastavení. Levné filamenty bez odladěného profilu dělají v rozhraní nitky a kapky a horní díl se na ně nepoloží rovně. Pomáhá přejít na materiál s ověřeným profilem a zhustit horní vrstvy rozhraní, například na rozestup 0,1 až 0 mm.
Kdy PLA a PETG nestačí
Kombinace PLA a PETG se hodí pro díly z těchto dvou materiálů. Pro technické plasty existují specializované podpůrné materiály. Bambu Lab nabízí například Support for PLA/PETG, který se tiskne jen jako rozhraní, nebo samostatné podpůrné materiály pro ABS a pro PA a PET.
Pro tvary, ze kterých se podpora mechanicky vytáhnout nedá (vnitřní dutiny, složité kanály), jsou rozpustné podpory. PVA a BVOH se rozpouští ve vodě a Prusa doporučuje nechat díl v teplé vodě do 45 °C několik hodin až přes noc. Oba materiály jsou ale výrazně dražší a silně nasávají vlhkost, proto Prusa doporučuje tisknout z nich jen rozhraní. HIPS se u ABS dílů rozpouští v limonenu.
Jak se rozhodnout
Potřebujete čistou spodní plochu u dílu z PETG? Rozhraní z PLA a nulová Z vzdálenost. U dílu z PLA funguje i opačná kombinace, jen počítejte s pečlivějším laděním. Díl z ABS, PA nebo PC? Sáhněte po podpůrném materiálu určeném pro danou skupinu. A pokud je podpora schovaná uvnitř dílu a nedá se k ní dostat, zbývají rozpustné podpory.
Máte díl, u kterého záleží na vzhledu i spodních ploch? Pošlete mi 3D data a popište, kde díl bude pracovat a jak má vypadat. Posoudím, jestli se vyplatí vícemateriálový tisk, doporučím vhodný materiál a u série vždy nejdřív vyrobím vzorek ke schválení.
Zdroje a použitá data
Výrobci tiskáren a materiálů
- Bambu Lab — Printing guide for using PLA Basic and PETG HF/PETG Basic for support
- Bambu Lab — Support (Bambu Studio)
- Bambu Lab — Support for PLA/PETG
- Bambu Lab — Support for ABS
- Prusa Research — Water-soluble materials (PVA/BVOH)
- Prusa Research — HIPS
Další testy
- Adam L (Printables) — Support Magic: Perfect PETG+PLA supports
- Prusa3D Forum — PETG with PLA interface supports on MK3S and MMU3
- Bambu Lab Community — Cannot print PETG as a support interface with PLA